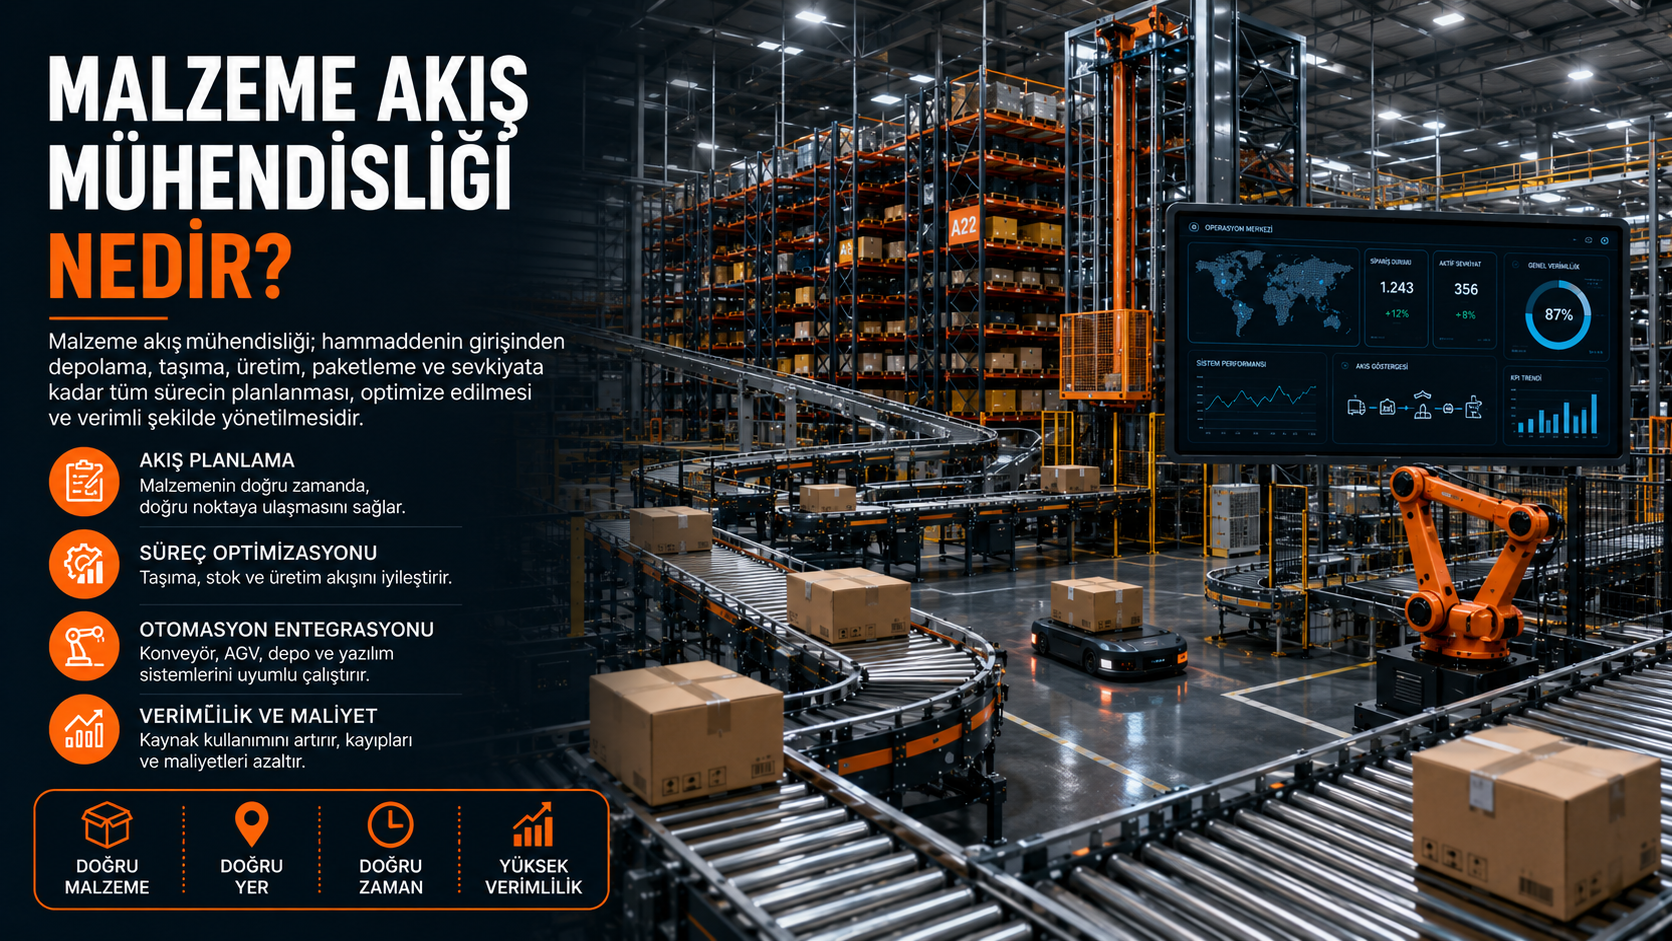
Malzeme akış mühendisliği nedir? Bir depo veya üretim tesisinde ürünlerin girişten çıkışa kadar izlediği yolu, hızını ve bekleme noktalarını analiz ederek; yerleşimi, konveyör hatlarını, ayrıştırma ve depolama sistemlerini bu akışa göre tasarlama çalışmasıdır. Amacı darboğazları ortadan kaldırmak ve hacim arttığında akışın tıkanmamasını sağlamaktır.
Bir depoda tek tek ekipmanlar ne kadar hızlı olursa olsun, sistemin kapasitesi en yavaş noktası kadardır. Saatte binlerce paket ayırabilen bir sorter, besleme hattı yetersizse veya çıkışlarda toplama gecikiyorsa kapasitesinin altında çalışır. Malzeme akış mühendisliği bu yüzden ekipman seçiminden önce gelir: önce ürünlerin nasıl aktığı anlaşılır, sonra bu akışı taşıyacak sistem tasarlanır.
Malzeme akış analizi nasıl yapılır?
- Veri toplama: Ürün ölçüleri ve ağırlıkları, günlük ve saatlik hacim, sipariş profili (satır sayısı, adet), mal kabul ve sevkiyat saatleri.
- Akış haritası: Ürünün mal kabulden sevkiyata kadar uğradığı her nokta, aradaki mesafeler ve taşıma şekli çıkarılır.
- Tepe noktanın belirlenmesi: Sistem ortalama hacme değil, en yoğun saate ve en yoğun güne göre tasarlanır.
- Darboğaz analizi: Her noktanın saatlik kapasitesi hesaplanır; talebin kapasiteyi aştığı yerler belirlenir.
- Yerleşim ve hat tasarımı: Konveyör güzergahı, birleşme ve dönüş noktaları, tampon (biriktirme) alanları, sorter ve çıkış yerleri planlanır.
- Doğrulama: Tasarım, tepe saat senaryoları ve büyüme beklentisiyle test edilir; gerektiğinde simülasyon kullanılır.
Sık görülen darboğazlar ve çözümleri
| Darboğaz | Belirtisi | Çözüm |
|---|---|---|
| Hat birleşme noktaları | Birden fazla hattan gelen ürünler birleşmede bekliyor | Doğru konumlandırılmış merge modülleri, önceliklendirme mantığı |
| Besleme düzensizliği | Sorter veya okuma noktası kapasitesinin altında çalışıyor | Aralıklandırma konveyörleri, besleme istasyonu sayısının artırılması |
| Tampon eksikliği | Bir istasyon durduğunda tüm hat duruyor | Motorlu rulolu konveyörle biriktirme bölgeleri |
| Çıkış tıkanması | Sorter çıkışlarındaki şutlar doluyor, ürünler devridaim yapıyor | Çıkış kapasitesinin ve toplama düzeninin tepe saate göre planlanması |
| Katlar arası geçiş | Asansör önünde yığılma | Kasa ve palet asansörü sayısı ve akümülasyon hattı |
| Sevkiyat yüklemesi | Araçlar yükleme için bekliyor, ürünler rampada birikiyor | Teleskopik konveyör, rampa bazlı ayrıştırma |
Yüksek hacimli depolarda ürün akışı
Günde on binlerce ürünün işlendiği depolarda küçük bir aksaklık dakikalar içinde büyük bir yığılmaya dönüşür. Bu tesislerde akış tasarımında şu ilkeler öne çıkar:
- Tepe saate göre tasarım: Günlük hacmin önemli bir kısmı birkaç saate sıkışır. Kapasite ortalamaya göre seçilirse kampanya dönemlerinde hat tıkanır.
- Tamponlar: Ardışık süreçler arasında biriktirme bölgeleri, bir istasyondaki kısa duruşun tüm hattı durdurmasını engeller.
- Ayrı akışlar: Hızlı ve yavaş hareket eden ürünler, standart ve ölçü dışı ürünler ayrı hatlarda yönetildiğinde ana hat daha kararlı çalışır.
- Otomatik ayrıştırma: Yüksek hacimde elle ayırma hem hatalı hem de yavaştır; sorter sistemleri akışın ana parçası olarak planlanır.
- Anlık izleme: Hat üzerindeki ürün sayısı, istasyon kapasiteleri ve duruşlar anlık izlendiğinde sorun büyümeden müdahale edilir.
Akışı ölçmek için kullanılan göstergeler
- Saatlik çıktı: En yoğun saatte işlenen ürün veya sipariş sayısı
- Geçiş süresi: Bir ürünün sisteme girişinden çıkışına kadar geçen süre
- Kapasite kullanımı: Ekipmanın tasarım kapasitesinin ne kadarıyla çalıştığı
- Duruş süresi: Arıza ve tıkanma nedeniyle durulan süre
- Hata oranı: Yanlış yönlendirilen veya okunamayan ürün oranı
Uygulamada dikkat edilmesi gerekenler
- Ekipman seçimini akış analizinden önce yapmayın; önce akış, sonra ekipman.
- Büyüme payını baştan bırakın: hat uzatma, yeni çıkış ve yeni istasyon için yer ayırın.
- Bakım erişimini unutmayın; erişilemeyen ekipman uzun duruş demektir.
- Yazılım entegrasyonunu (WMS, ERP, sorter kontrolü) proje başında planlayın.
- Personelin hat etrafındaki hareketini ve iş güvenliğini yerleşimin parçası olarak tasarlayın.
KOAL Makine projelere ihtiyaç ve akış analiziyle başlar; konveyör, sorter, dikey taşıma ve depolama sistemlerini bu analize göre tasarlayıp Gebze’deki tesisinde üretir. Deponuzun akışını birlikte değerlendirmek için bize ulaşabilir, otomasyonun genel çerçevesi için depo otomasyonu sistemleri yazımıza göz atabilirsiniz.
Sıkça sorulan sorular
Malzeme akış mühendisliği ne zaman yapılmalı?
Yeni depo veya hat kurulmadan önce, mevcut depo kapasitesine ulaştığında ve otomasyon yatırımı planlanırken. Akış analizi yapılmadan seçilen ekipman çoğu zaman kapasitesinin altında çalışır.
Simülasyon şart mı?
Basit hatlarda kapasite hesabı yeterlidir. Çok sayıda birleşme, çıkış ve tampon içeren yüksek hacimli tesislerde simülasyon, tasarımı kurulumdan önce doğrulamak için faydalıdır.
Mevcut depoda akış iyileştirilebilir mi?
Evet. Çoğu zaman tüm hattı değiştirmek gerekmez; darboğaz noktasına eklenen bir tampon, bir merge modülü veya yeni bir besleme istasyonu kapasiteyi belirgin şekilde artırabilir.
2010'dan beri Gebze'de sorter ve konveyör sistemleri tasarlıyor, üretiyor, kuruyor ve servisini veriyoruz. Bu yazılar sahadaki deneyimimizden derlenir.


